服務諮詢



Early Observer Pegasus 系列|日本 JCC
AE 刀具監控 × 實績最小 φ0.05mm 微徑偵測 × 反應2ms × 免 FFT 分析
商品簡述:
已有偵測實績的最小刀具直徑為 φ0.05mm,且不需複雜的 FFT 分析,即可將加工狀態數據化、可視化。
 產品諮詢
 您是否也有這些困擾?
- 微徑鑽頭、端銑刀斷了卻沒發現,不良品一路流到後製程…
- 換刀時機只憑經驗判斷,不是太早換而浪費刀具,就是用過頭而造成不良
- 精加工時刀具出現微小缺損沒被察覺,工件表面留下刀痕
- 磨削、珩磨的砂輪堵塞,無法用數據管理
- 只靠主軸電流或振動監控,抓不到微小的變化
Pegasus 的 5 大特色
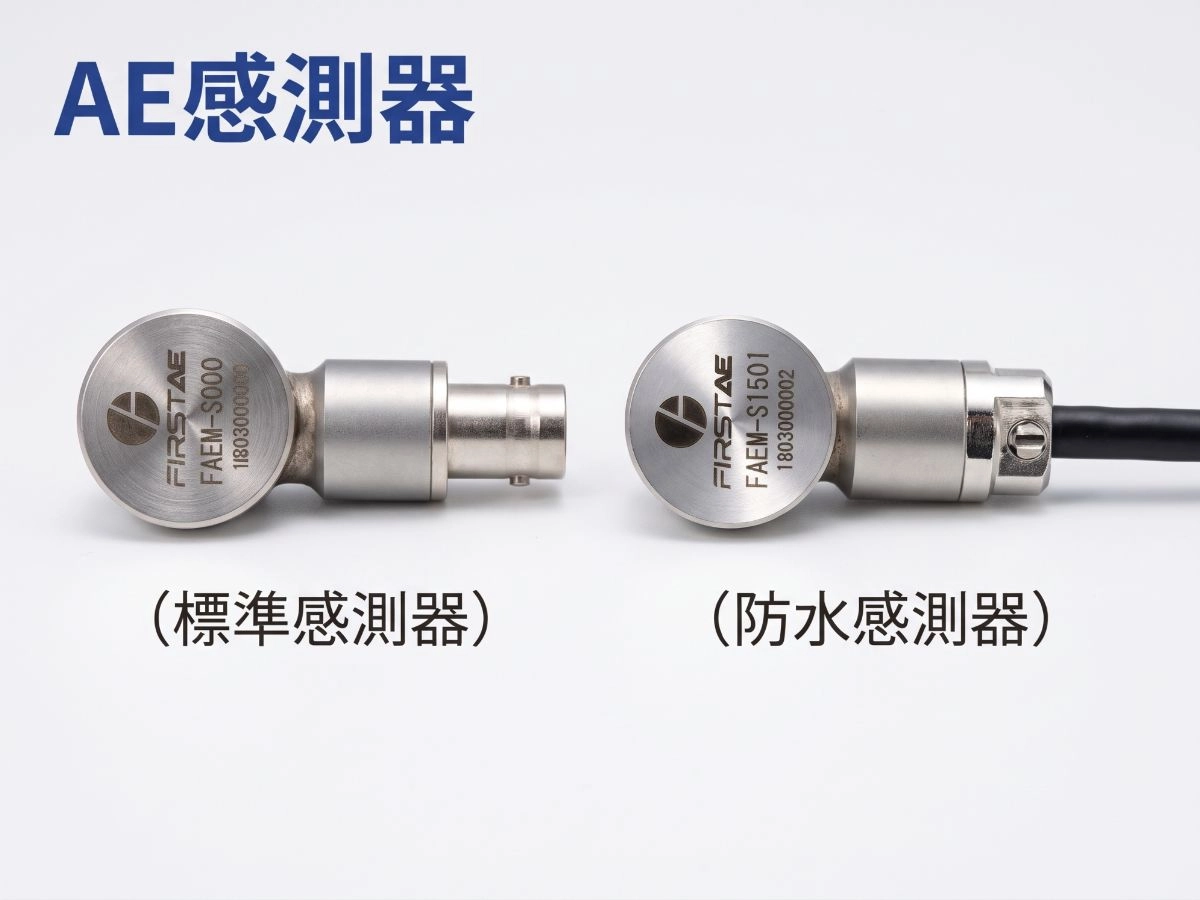
① 材質別 AE 感測器,捕捉塑性變形
- 依材質選用:提供 S60(銅、鋁系)、S150(鐵、不鏽鋼系)、S300(陶瓷系)三種感測器,可依加工材質搭配
- 監控高頻訊號:監控人耳聽不到的高頻訊號,較不易受機台振動等雜訊干擾
- 三項參數管理:將 AE 訊號數值化為 Amplitude(最大振幅)、Energy(能量)、RMS(有效值)三項參數,免 FFT 分析即可管理加工狀態
② 微徑刀具斷刀偵測
- 已有偵測實績的最小刀具直徑為 φ0.05mm
- 加工中即時捕捉微徑鑽頭、端銑刀的破損
③ 接觸感測功能(Pegasus/Pegasus Plus 皆具備)
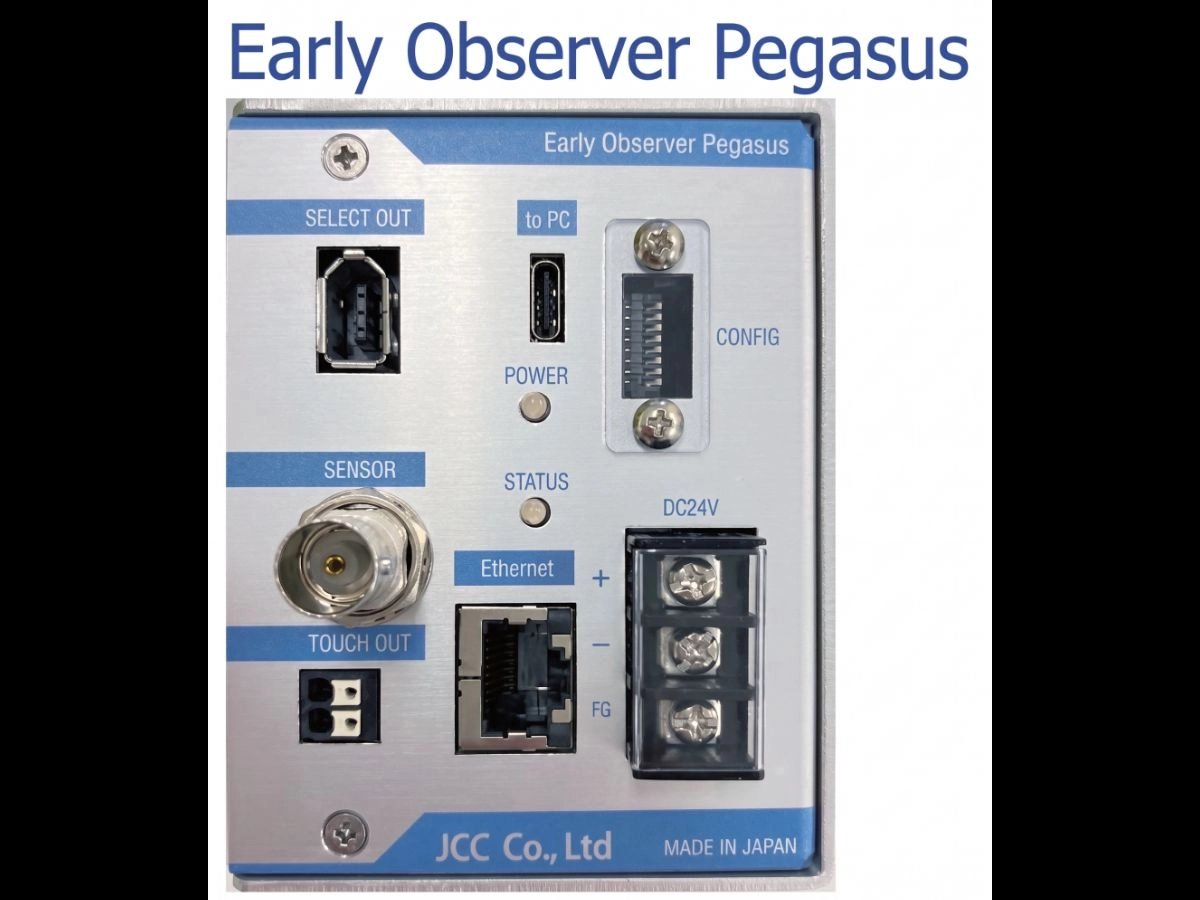
- 偵測刀具與工件的接觸,並以 2ms 的反應速度輸出訊號至外部
- 精加工、逼近加工時,不需另外架設對刀儀
- 有助於縮短刀長量測的節拍時間
④ 量測數據運算與刀具磨耗監控
- 以 0.1μs 的解析度量測,並於內部運算後輸出
- 輸出值包含 Amplitude 的最大值、平均值,以及 Energy/RMS 的最大值、累計值
- 具備刀具磨耗狀態運算功能,可用於加工狀態可視化與刀具狀態監控
⑤ Pegasus Plus 擴充功能
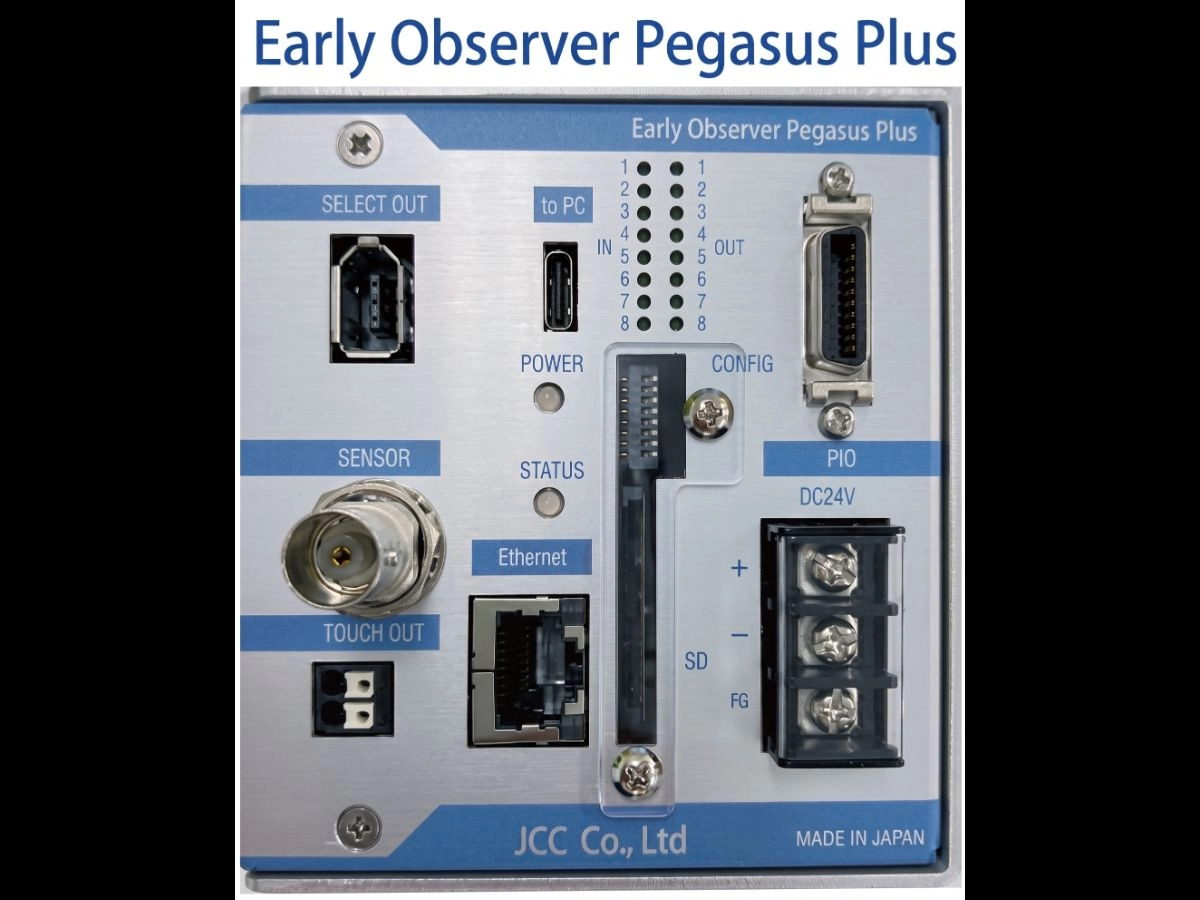
- 閾值警報:可依 8 種刀具分別設定閾值,警報輸出 2 點,各自可選擇依 Amplitude 或 Energy 判定
- PIO 輸入/輸出:輸入 8 點、輸出 8 點(支援 Sink/Source),可與機台訊號連動
- SD 卡:可儲存量測數據
AE 方式與一般監控方式的差異
常見的刀具監控,多半透過主軸電流、振動或切削力的變化來判斷。AE 方式則直接捕捉刀具與工件接觸時產生的高頻訊號,較適合偵測微小的變化。
 左右滑動看表格
| 比較項目 | 一般監控(主軸電流、振動、切削力等) | Pegasus(AE 方式) |
| 偵測對象 | 負載或振動的變化 | 刀具與工件接觸時產生的高頻能量 |
| 微小變化 | 較難抓到微小的缺損 | 可偵測微徑刀具的破損(實績最小 φ0.05mm) |
| 機台雜訊影響 | 較容易受影響 | 監控高頻帶,較不易受影響 |
| 資料處理 | 多半需要分析 | 免 FFT,以參數管理 |
| 併用 | 可併用 | 亦可與其他方式併用 |
AE 參數的讀法與感測器選用
Pegasus 將 AE 訊號以下列三項參數處理
左右滑動看表格
| 參數 | 意義 | 相關對象 |
| Amplitude(最大振幅) | AE 波形的最大振幅值 | 裂縫的擴展速度 |
| Energy(能量) | 邊緣處理時間內 AE 波形的積分值 | 摩擦量、裂縫面積 |
| RMS(有效值) | 邊緣處理時間內 AE 訊號的有效值 | 摩擦係數、摩擦狀態 |
感測器選用建議
左右滑動看表格| 感測器 | 型號 | 主要對象材質 | 共振頻率 |
| S60 | FAEN-S60(W)I | 銅、鋁系 | 60kHz(±20%) |
| S150 | FAEN-S150(W)I | 鐵、不鏽鋼系 | 150kHz(±20%) |
| S300 | FAEN-S300(W)I | 陶瓷系 | 300kHz(±20%) |
產品規格
控制器
左右滑動看表格| 項目 | Pegasus | Pegasus Plus |
| 取樣頻率 | 10MHz | 10MHz |
| 高通濾波器(HPF) | 無、20、30、50、80、100、150、200、240 kHz(-12dB/oct) | 同左 |
| 低通濾波器(LPF) | 無、80、100、180、200、360、400、600、1,000 kHz(-12dB/oct) | 同左 |
| 增益 | 0、10、20、30、40、50 dB(±3dB 以內)。0dB 時 Amplitude 最大值為 1,000 | 同左 |
| 適用 AE 感測器 | FAEN-S60(W)I、S150(W)I、S300(W)I | 同左 |
| 感測器連接頭 | BNC | BNC |
| 邊緣處理時間 (計算 AE 參數的時間單位) |
1、10、20、50、100、500、1,000、2,000、5,000、10,000、20,000 ms | 同左 |
| 記錄時間 | 1~20 秒(0.1 秒為單位)/連續 | 同左 |
| 量測項目 | Amplitude-MAX [mV]、Energy [dBs]、RMS [mV]、COUNT [個] | 同左 |
| PIO(輸入/輸出) | 無 | 輸入 8 點、輸出 8 點(支援 Sink/Source) |
| 通訊方式 | Ethernet 100BASE-TX(可切換 UDP 或 TCP/IP) | 同左 |
|
通訊格式 |
二進位資料 | 同左 |
|
USB 通訊 |
USB 2.0、Full Speed(12Mbps)、虛擬 COM 埠 | 同左 |
|
內部儲存 |
eMMC(儲存 IP 位址、增益等設定資料) |
同左 |
|
外部儲存 |
無 | SD 卡(儲存量測數據) |
|
使用環境 |
-10~+55℃,20~80%(無結露) |
同左 |
|
保存環境 |
-20~+75℃,20~80%(無結露) |
同左 |
|
電源電壓 |
DC 12~24V(5W 以下) |
同左 |
|
外形尺寸(深×寬×高) |
110×60×91 mm(不含突出部) |
110×70×91 mm(不含突出部) |
|
重量 |
約 500g |
約 600g |
|
安裝方式 |
DIN 導軌 |
同左 |
|
符合標準 |
已取得 CE,符合 RoHS 指令 |
同左 |
主要性能
- φ0.05mm 已有偵測實績的最小刀具直徑
- 2ms 接觸感測的反應速度
- 10MHz 取樣頻率
- 0.1μs 量測數據的運算解析度
- 3 種 材質別 AE 感測器(S60/S150/S300)
- 輸入/輸出各 8 點 Pegasus Plus 的 PIO
監控案例
案例 1:極小鑽頭的塗層剝離偵測(φ0.2 鑽石塗層鑽頭)
- 新品鑽頭首次加工時,Energy 量測值較大,可作為設定閾值的參考
- 塗層剝離時,會量測到非常大的 Energy。若繼續加工,刀具將斷刀
- 可在超過閾值時即時發現,在斷刀前提早處理
案例 2:珩磨機的砂輪狀態監控
- 正常的砂輪與堵塞的砂輪,Energy 的峰值不同
- 透過監控 Energy 峰值,可掌握砂輪狀態,並將修整效果數據化
應用場合
- 微徑鑽頭、端銑刀的加工現場(刀具斷刀偵測)
- 精加工、逼近加工的接觸感測(對刀用途)
- 精密加工的刀具磨耗監控
- 磨削、珩磨等砂輪的狀態監控
- 車床、加工中心機
導入前須知
- AE 方式偵測的是「正在發生的損傷」,建議搭配適當的閾值與警報設定,以利早期發現
- AE 感測器的安裝位置、閾值與增益須依現場調整
- 切屑飛濺、安裝面狀態等現場條件,可能影響偵測結果;可安裝的機台條件請洽詢本公司
- 本產品不保證機械故障預兆診斷結果與產品品質
常見問題 FAQ
Q1. AE(聲發射,亦稱聲射)是什麼?
固體在變形或破壞時,會釋放出彈性波。將這個彈性波以感測器捕捉並處理,就能評估破壞的過程。
Pegasus 使用材質別 AE 感測器,監控人耳聽不到的高頻訊號。